ส่วนประกอบพลาสติกบางชนิดไม่สามารถบรรลุโครงสร้าง ลักษณะที่ปรากฏ การปิดผนึก การยึดเกาะ หรือบูรณาการการทำงานตามที่ต้องการผ่านการดำเนินการฉีดขึ้นรูปเพียงครั้งเดียว เมื่อชิ้นส่วนที่ขึ้นรูปต้องการชั้นวัสดุ เม็ดมีด คุณสมบัติการทำงาน หรือส่วนที่ขึ้นรูปรองเพิ่มเติมการฉีดขึ้นรูปแบบทุติยภูมิสามารถให้แนวทางการผลิตที่เหมาะสมได้
กระบวนการนี้มีประโยชน์อย่างยิ่งเมื่อส่วนประกอบสุดท้ายจำเป็นต้องรวมวัสดุที่แตกต่างกันหรือรวมส่วนประกอบที่ขึ้นรูปไว้ก่อนหน้านี้เข้ากับโครงสร้างแบบขึ้นรูป สามารถช่วยลดขั้นตอนการประกอบแยกกัน ในขณะเดียวกันก็ช่วยให้ผู้ผลิตสามารถพัฒนาชิ้นส่วนที่มีข้อกำหนดการทำงานที่ซับซ้อนมากขึ้นได้กิ่งเหอให้บริการโซลูชั่นการฉีดขึ้นรูปสำหรับลูกค้าที่ต้องการกระบวนการขึ้นรูปรองสำหรับการใช้งานในอุตสาหกรรมต่างๆ
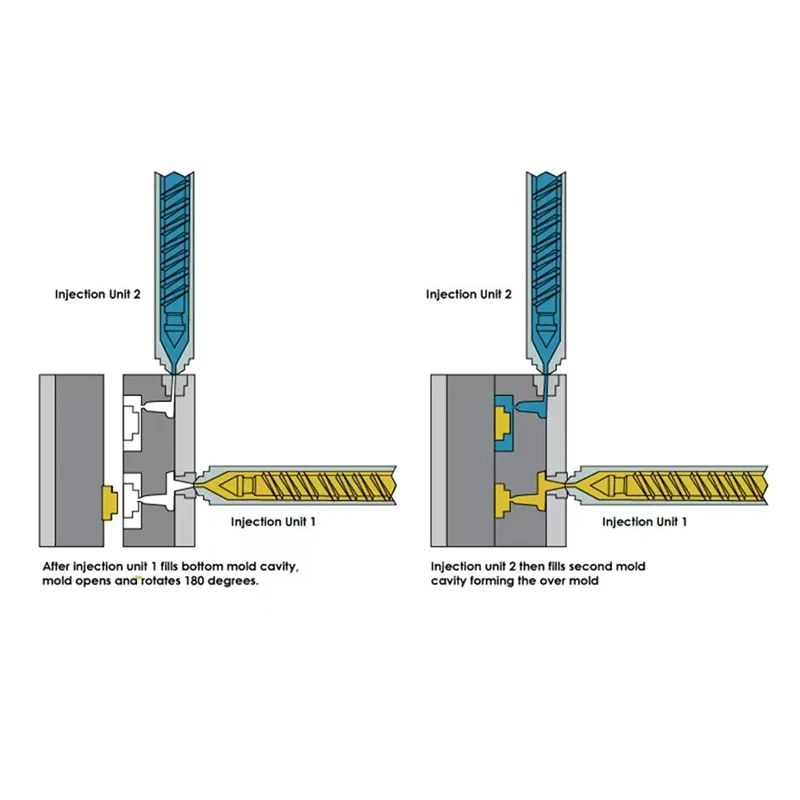
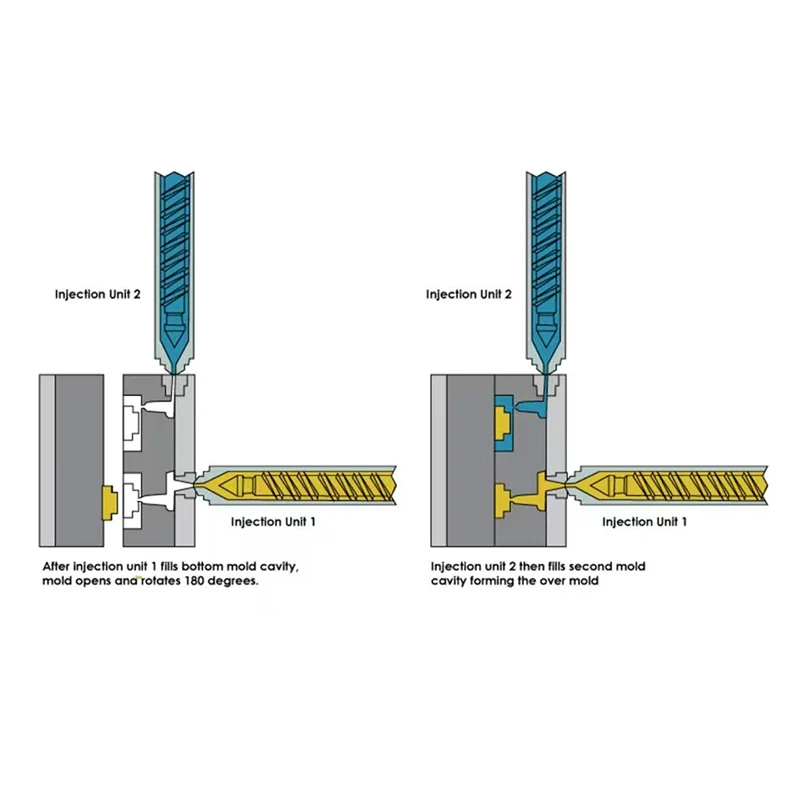
การฉีดขึ้นรูปแบบทุติยภูมิหมายถึงกระบวนการฉีดขึ้นรูปซึ่งส่วนประกอบที่ขึ้นรูปแล้วหรือเม็ดมีดที่เตรียมไว้นั้นจะต้องผ่านกระบวนการขึ้นรูปอีกครั้ง จากนั้นวัสดุชิ้นที่สองหรือส่วนที่ขึ้นรูปจะถูกสร้างขึ้นรอบๆ หรือบนส่วนประกอบดั้งเดิม
ส่วนประกอบแรกทำหน้าที่เป็นสารตั้งต้น ในขณะที่ขั้นตอนการขึ้นรูปที่สองจะเพิ่มวัสดุหรือฟังก์ชันการทำงานเพิ่มเติม วัสดุรองสามารถให้การปิดผนึก ฉนวน การป้องกัน การยึดเกาะ การบูรณาการโครงสร้าง หรือคุณลักษณะที่จำเป็นอื่น ๆ ทั้งนี้ขึ้นอยู่กับการออกแบบผลิตภัณฑ์
วัสดุที่แตกต่างกันสามารถให้ลักษณะการทำงานที่แตกต่างกันได้ พลาสติกแข็งอาจให้การสนับสนุนโครงสร้าง ในขณะที่วัสดุที่นิ่มกว่าสามารถปรับปรุงการยึดเกาะ การปิดผนึก การกันกระแทก หรือความต้านทานการสั่นสะเทือน
การเลือกวัสดุที่เข้ากันได้ถือเป็นสิ่งสำคัญ เนื่องจากส่วนเชื่อมต่อระหว่างวัสดุที่หนึ่งและที่สองอาจส่งผลต่อความน่าเชื่อถือของส่วนประกอบที่เสร็จแล้ว
การผลิตแบบทั่วไปอาจต้องมีการขึ้นรูปส่วนประกอบแยกกันก่อน จากนั้นจึงประกอบโดยใช้กาว อุปกรณ์ยึด การอัดขึ้นรูป การเชื่อม หรือวิธีการอื่นๆ การขึ้นรูปขั้นที่สองสามารถรวมฟังก์ชันบางอย่างเหล่านี้เข้ากับกระบวนการขึ้นรูปได้โดยตรง
การลดขั้นตอนการประกอบแยกกันจะทำให้ขั้นตอนการผลิตง่ายขึ้น และลดจำนวนส่วนประกอบแต่ละชิ้นที่ต้องจัดการในระหว่างการผลิต
การขึ้นรูปขั้นที่สองสามารถรวมซับสเตรตและวัสดุเพิ่มเติมให้เป็นส่วนประกอบเดียวได้ สิ่งนี้มีประโยชน์เมื่อผลิตภัณฑ์ต้องการชั้นนอกที่มีการป้องกัน พื้นที่ปิดผนึก ส่วนที่ยืดหยุ่น หรือส่วนประกอบแบบฝัง
การออกแบบขั้นสุดท้ายจึงสามารถให้ฟังก์ชันได้หลายอย่างภายในชิ้นส่วนที่ขึ้นรูปชิ้นเดียว แทนที่จะอาศัยชิ้นส่วนที่ผลิตแยกกันหลายชิ้น
วัสดุรองสามารถปรับเปลี่ยนลักษณะพื้นผิวของชิ้นส่วนที่ขึ้นรูปที่มีอยู่ได้ ขึ้นอยู่กับวัสดุและการออกแบบ สิ่งนี้อาจให้การยึดเกาะ การกันกระแทก การปิดผนึก ฉนวน การลดการสั่นสะเทือน หรือการปกป้องสิ่งแวดล้อมที่ดีขึ้น ทั้งนี้ขึ้นอยู่กับวัสดุและการออกแบบ
ชิ้นส่วนยานยนต์มักต้องทนทานต่อการสั่นสะเทือน การเปลี่ยนแปลงของอุณหภูมิ ความชื้น และการใช้งานเชิงกลซ้ำๆ การขึ้นรูปขั้นที่สองสามารถใช้ได้เมื่อโครงสร้างพลาสติกแข็งต้องมีการปิดผนึก การกันกระแทก ฉนวน หรือวัสดุป้องกันเพิ่มเติม
การใช้งานที่เป็นไปได้ ได้แก่ สวิตช์ ที่จับ ขั้วต่อ ตัวเรือนเซ็นเซอร์ ฝาครอบป้องกัน และส่วนประกอบอื่นๆ ที่ต้องใช้โครงสร้างที่ทำจากวัสดุหลายชนิด
ผลิตภัณฑ์เครื่องใช้ไฟฟ้ามักประกอบด้วยขั้วต่อ หน้าสัมผัส สายไฟ ขั้วต่อ และส่วนประกอบอื่นๆ ที่จำเป็นต้องรวมเข้ากับตัวเครื่องพลาสติก การขึ้นรูปขั้นที่สองสามารถช่วยจัดตำแหน่งและปกป้ององค์ประกอบเหล่านี้ภายในส่วนประกอบสุดท้ายได้
สำหรับการใช้งานทางไฟฟ้า การเลือกวัสดุและสภาวะการขึ้นรูปควรได้รับการประเมินตามฉนวน อุณหภูมิ ความคงตัวของมิติ และข้อกำหนดด้านสิ่งแวดล้อม
สินค้าอุปโภคบริโภค เช่น อุปกรณ์มือถือ เครื่องมือ ตัวควบคุม ที่จับ และอุปกรณ์ในครัวเรือนอาจต้องการลักษณะพื้นผิวที่แตกต่างจากที่ได้มาจากพลาสติกแข็งชนิดเดียว
สามารถเพิ่มวัสดุยืดหยุ่นรองลงในพื้นที่ที่เลือกได้เพื่อปรับปรุงการยึดเกาะ ความสะดวกสบาย การดูดซับแรงกระแทก หรือประสิทธิภาพการควบคุม
ผลิตภัณฑ์ทางการแพทย์และการดูแลสุขภาพอาจต้องมีโครงสร้างบูรณาการที่มีข้อกำหนดเฉพาะด้านความสะอาด ความเข้ากันได้ของวัสดุ ความทนทานต่อสารเคมี การฆ่าเชื้อ และความสม่ำเสมอของมิติ
เมื่อใช้การขึ้นรูปขั้นทุติยภูมิสำหรับการใช้งานดังกล่าว ควรประเมินวัสดุและกระบวนการผลิตที่เลือกโดยเทียบกับผลิตภัณฑ์ที่เกี่ยวข้องและข้อกำหนดด้านกฎระเบียบ
อุปกรณ์อุตสาหกรรมอาจใช้ส่วนประกอบรองที่ขึ้นรูปเป็นแม่พิมพ์สำหรับฝาครอบป้องกัน ซีล อุปกรณ์จับยึด ชิ้นส่วนควบคุมการสั่นสะเทือน การป้องกันสายเคเบิล และชิ้นส่วนการทำงานอื่นๆ
กระบวนการนี้จะมีประโยชน์เมื่อส่วนประกอบต้องรวมประสิทธิภาพของโครงสร้างที่แข็งแกร่งเข้ากับวัสดุอื่นที่ให้การปกป้องหรือความยืดหยุ่นเพิ่มเติม
ขั้นตอนการขึ้นรูปขั้นแรกจะสร้างซับสเตรตหลักหรือส่วนประกอบฐาน ขนาดและคุณสมบัติพื้นผิวของมันต้องได้รับการควบคุม เนื่องจากส่งผลโดยตรงต่อการขึ้นรูปครั้งที่สอง
วัสดุพิมพ์อาจรวมถึงร่อง ซี่โครง รู รอยตัด หรือคุณลักษณะทางโครงสร้างอื่นๆ ที่ออกแบบมาเพื่อช่วยวางตำแหน่งส่วนประกอบหรือปรับปรุงการยึดเกาะทางกลระหว่างการขึ้นรูปขั้นที่สอง
หลังจากขั้นตอนการขึ้นรูปครั้งแรก จะมีการเตรียมซับสเตรตสำหรับการทำงานครั้งที่สอง การเตรียมอาจเกี่ยวข้องกับการทำความสะอาด การวางตำแหน่ง การตรวจสอบ การอุ่นเครื่อง หรือการย้ายส่วนประกอบไปยังแม่พิมพ์อื่น ทั้งนี้ขึ้นอยู่กับกระบวนการ
การวางตำแหน่งที่แม่นยำมีความสำคัญอย่างยิ่งเมื่อวัสดุที่สองต้องครอบคลุมเฉพาะพื้นที่เฉพาะของวัสดุพิมพ์
วัสดุที่สองจะถูกฉีดเข้าไปในแม่พิมพ์รอบๆ หรือบนพื้นผิวที่เตรียมไว้ วัสดุจะไหลเข้าไปในช่องที่กำหนดและสร้างโครงสร้างรองที่ต้องการ
ความดันการฉีด อุณหภูมิ ความเร็วในการบรรจุ สภาวะการหล่อเย็น และการออกแบบแม่พิมพ์ จำเป็นต้องได้รับการควบคุมตามวัสดุที่เลือกและรูปทรงของผลิตภัณฑ์
หลังการฉีด ส่วนประกอบจะได้รับอนุญาตให้เย็นลงและคงตัวก่อนที่จะดีดออกและการตรวจสอบ ชิ้นส่วนที่เสร็จแล้วควรได้รับการตรวจสอบความถูกต้องของมิติ การยึดติดหรือการคงสภาพทางกล คุณภาพพื้นผิว ความวาบไฟ การเสียรูป และข้อบกพร่องอื่นๆ ที่เกี่ยวข้องกับกระบวนการ
ต้องเลือกวัสดุตัวแรกและตัวที่สองตามลักษณะทางกายภาพและการประมวลผล ในการใช้งานที่ต้องการการยึดเกาะระหว่างวัสดุกับวัสดุ ความเข้ากันได้ระหว่างวัสดุพิมพ์และวัสดุรองเป็นสิ่งสำคัญอย่างยิ่ง
หากวัสดุติดกันไม่เพียงพอ ส่วนประกอบที่เสร็จแล้วอาจประสบปัญหาการแยกตัวหรือปัญหาการเชื่อมต่ออื่น ๆ ระหว่างการบริการ
รูปร่างของส่วนประกอบที่ขึ้นรูปชิ้นแรกจะส่งผลต่อการไหลของวัสดุชิ้นที่สองและยังคงติดอยู่ ร่อง สัน ร่องเว้า และลักษณะทางเรขาคณิตอื่นๆ บางครั้งอาจช่วยปรับปรุงการยึดเกาะทางกลได้
การออกแบบวัสดุพิมพ์และชั้นรองร่วมกันในระหว่างขั้นตอนการพัฒนาผลิตภัณฑ์ช่วงแรกสามารถช่วยหลีกเลี่ยงปัญหาการผลิตในภายหลังได้
กระบวนการฉีดครั้งที่สองจะต้องได้รับการควบคุมตามหน้าต่างการประมวลผลของวัสดุ อุณหภูมิ ความดัน หรือความเร็วในการฉีดที่มากเกินไปอาจส่งผลต่อซับสเตรต ในขณะที่สภาวะการเติมที่ไม่เพียงพออาจทำให้การขึ้นรูปไม่สมบูรณ์หรือข้อบกพร่องที่พื้นผิว
เมื่อส่วนประกอบที่มีอยู่ถูกใส่ลงในแม่พิมพ์เพื่อการขึ้นรูปขั้นที่สอง ตำแหน่งของส่วนประกอบนั้นจะต้องได้รับการควบคุมอย่างถูกต้อง การวางแนวที่ไม่ตรงอาจส่งผลให้เกิดการครอบคลุมวัสดุที่ไม่สม่ำเสมอ การเบี่ยงเบนมิติ พื้นที่สัมผัส หรือชิ้นส่วนสำเร็จรูปที่ไม่สอดคล้องกัน
| แอปพลิเคชัน | ฟังก์ชั่นการขึ้นรูปรอง |
|---|---|
| ด้ามจับและด้ามจับ | เพิ่มพื้นผิวการจับที่นุ่มนวลหรือสบายยิ่งขึ้น |
| ขั้วต่อไฟฟ้า | ห่อหุ้มหรือป้องกันหน้าสัมผัสและพื้นที่เชื่อมต่อ |
| ส่วนประกอบการซีล | เพิ่มวัสดุปิดผนึกรอบพื้นผิวแข็ง |
| ชิ้นส่วนยานยนต์ | จัดให้มีฉนวน การป้องกัน การกันกระแทก หรือการปิดผนึก |
| ส่วนประกอบทางอุตสาหกรรม | เพิ่มวัสดุป้องกันหรือป้องกันการสั่นสะเทือน |
| สินค้าอุปโภคบริโภค | ปรับปรุงการยึดเกาะ รูปลักษณ์ ความสะดวกสบาย หรือความต้านทานแรงกระแทก |
| ตัวเรือนอิเล็กทรอนิกส์ | รวมวัสดุป้องกันหรือฉนวน |
| รายการประเมินผล | การพิจารณาของผู้ซื้อ |
|---|---|
| วัสดุฐาน | ยืนยันวัสดุที่ใช้สำหรับขั้นตอนการขึ้นรูปแรก |
| วัสดุรอง | ตรวจสอบความเข้ากันได้กับวัสดุพิมพ์ |
| เรขาคณิตส่วนหนึ่ง | ประเมินร่อง ซี่โครง รอยตัด และคุณสมบัติการยึดอื่นๆ |
| ข้อกำหนดในการติด | พิจารณาว่าจำเป็นต้องมีการยึดเกาะทางเคมีหรือการเก็บรักษาเชิงกลหรือไม่ |
| ความอดทนมิติ | กำหนดขนาดที่สำคัญสำหรับขั้นตอนการขึ้นรูปทั้งสองขั้นตอน |
| พื้นผิวเสร็จสิ้น | ระบุข้อกำหนดด้านพื้นผิว ลักษณะ และคุณภาพพื้นผิว |
| ปริมาณการผลิต | พิจารณาข้อกำหนดด้านเครื่องมือและกระบวนการตามความต้องการประจำปี |
| ระบบอัตโนมัติ | พิจารณาว่าการโหลดและถ่ายโอนวัสดุพิมพ์ควรทำแบบอัตโนมัติหรือไม่ |
| การตรวจสอบ | กำหนดข้อกำหนดการตรวจสอบมิติ ภาพ และการทำงาน |
| สภาพแวดล้อมการใช้งาน | พิจารณาอุณหภูมิ สารเคมี ความชื้น การสั่นสะเทือน และภาระทางกล |
การออกแบบแม่พิมพ์ควรจัดให้มีเส้นทางการไหลที่เหมาะสมสำหรับวัสดุทุติยภูมิ การออกแบบการไหลที่ไม่ดีสามารถนำไปสู่การเติมที่ไม่สมบูรณ์ อากาศที่ติดอยู่ เส้นเชื่อม หรือการกระจายวัสดุที่ไม่สม่ำเสมอ
ชั้นรองควรมีความหนาที่เหมาะสมและสม่ำเสมอหากเป็นไปได้ ความแปรผันที่สำคัญอาจส่งผลต่อการระบายความร้อน การหดตัว ความเสถียรของมิติ และรูปลักษณ์ของพื้นผิว
รูปทรงรองของแม่พิมพ์ควรช่วยให้ชิ้นส่วนที่เสร็จแล้วออกจากแม่พิมพ์ได้ โดยไม่ทำลายพื้นผิวหรือวัสดุที่ขึ้นรูปใหม่ ดังนั้นควรพิจารณามุมร่างและตำแหน่งดีดออกในระหว่างการพัฒนาแม่พิมพ์
หากกระบวนการขึ้นรูปขั้นที่สองมีวัตถุประสงค์เพื่อแทนที่การดำเนินการประกอบที่แยกจากกัน ควรประเมินลำดับการผลิตที่สมบูรณ์ก่อนที่จะเริ่มการใช้เครื่องมือ ซึ่งรวมถึงการผลิตซับสเตรต การถ่ายโอน การขึ้นรูปขั้นที่สอง การตรวจสอบ และการบรรจุในขั้นสุดท้าย
การรวมวัสดุหรือส่วนประกอบหลายรายการไว้ในชิ้นส่วนที่ขึ้นรูปชิ้นเดียวสามารถลดจำนวนชิ้นส่วนแต่ละชิ้นที่ต้องจัดการและประกอบได้
กระบวนการขึ้นรูปแบบควบคุมสามารถให้การวางตำแหน่งวัสดุรองได้สม่ำเสมอมากกว่าการประกอบด้วยมือ โดยเฉพาะอย่างยิ่งเมื่อมีการใช้เครื่องมือที่เหมาะสมและระบบการโหลดแบบอัตโนมัติ
เมื่อกระบวนการขึ้นรูปขั้นที่สองแทนที่การใช้กาว การยึดเชิงกล หรือการประกอบแบบอื่นได้สำเร็จ ผู้ผลิตอาจลดความซับซ้อนของขั้นตอนการผลิตและลดความผันแปรที่เกี่ยวข้องกับการประกอบ
กิ่งเหอสามารถประเมินข้อกำหนดการขึ้นรูปรองตามโครงสร้างชิ้นส่วน วัสดุ ปริมาณการผลิต ข้อกำหนดด้านมิติ และการใช้งานที่ต้องการ การประเมินกระบวนการตั้งแต่เนิ่นๆ ช่วยพิจารณาว่าการขึ้นรูปขั้นที่สองนั้นเหมาะสมกับส่วนประกอบเฉพาะหรือไม่
การขึ้นรูปขั้นที่สองต้องอาศัยความร่วมมือระหว่างส่วนประกอบที่ขึ้นรูปชิ้นแรก วิธีการขนย้ายหรือการวางตำแหน่ง แม่พิมพ์ชิ้นที่สอง พารามิเตอร์การฉีด และกระบวนการตรวจสอบ ควรพิจารณาปัจจัยเหล่านี้ร่วมกันเพื่อสร้างขั้นตอนการผลิตที่มั่นคง
สำหรับการใช้งานด้านยานยนต์ อิเล็กทรอนิกส์ อุตสาหกรรม ผู้บริโภค และงานอื่นๆ วัสดุรองที่จำเป็นและโครงสร้างการขึ้นรูปอาจแตกต่างกันอย่างมากกิ่งเหอสนับสนุนลูกค้าในการประเมินกระบวนการตามความต้องการด้านการทำงานของส่วนประกอบสำเร็จรูป แทนที่จะใช้การขึ้นรูปแบบรองเป็นกระบวนการมาตรฐานขนาดเดียวที่เหมาะกับทุกคน